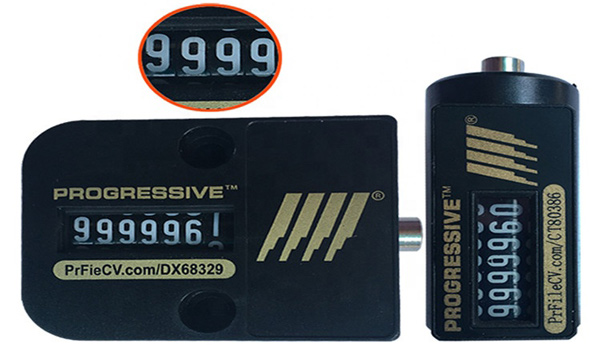
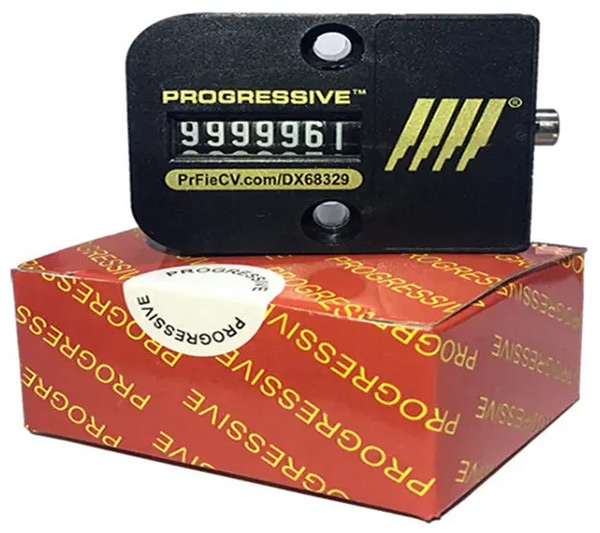
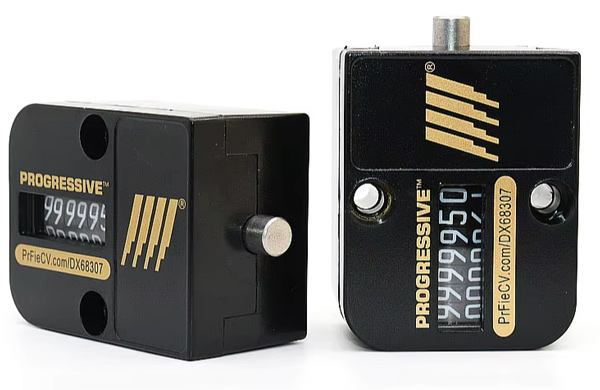
Счётчик количества циклов Progressive M-C VPL (прямоугольный тип)
Особенности установки счётчиков количества циклов смыкания пресс-форм Progressive M-C VPL
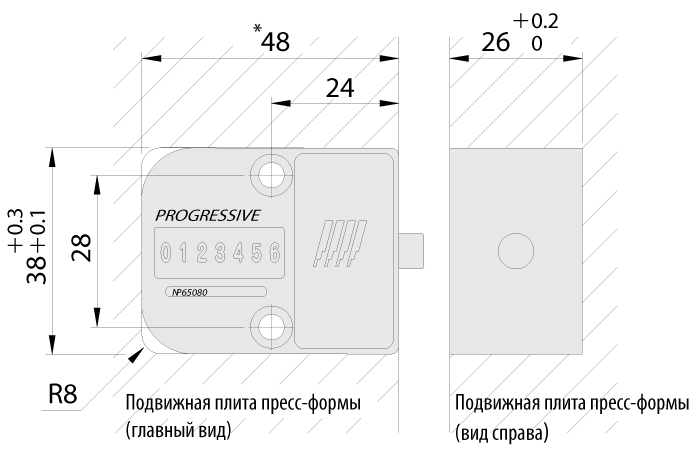
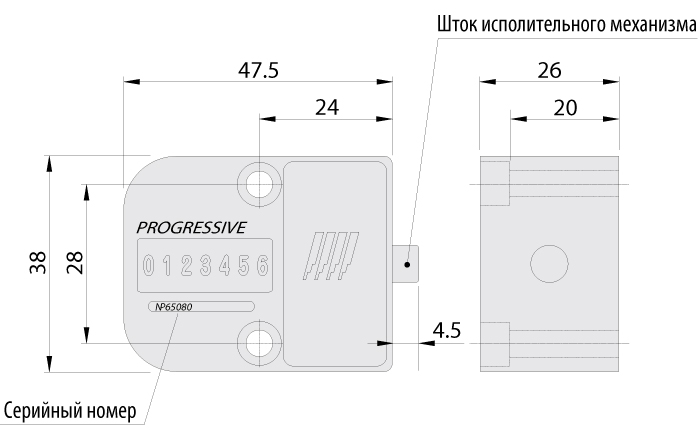
- Размеры установки, показанные на рисунке выше, приведены только для справки.
- Расстояние хода штока исполнительного механизма счета установлено на 3,75 мм или более.
- Если ход меньше 3,75 мм, счетчик не будет работать. И наоборот, когда ход превышает 4,25 мм, счетчик может быть поврежден.
Счётчик количества циклов Progressive M-CVR (круглый тип)
Особенности установки счётчиков количества циклов смыкания пресс-форм Прогрессив M-C VR
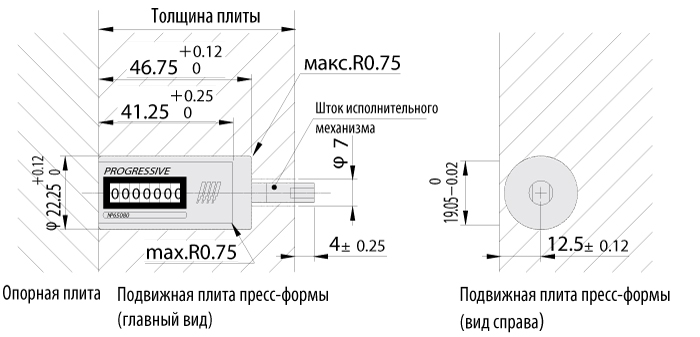
- Просверлите отверстия для счетчика и штока привода по размерам, показанным на рисунке, с задней стороны подвижной плиты пресс-формы;
- Размер отверстия для панели дисплея счетчика количества цикло указанными на рисунке
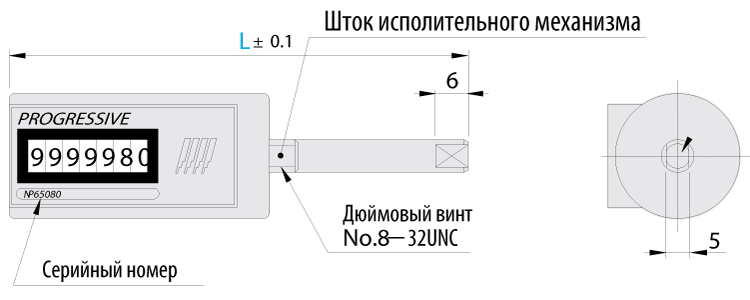
- Убедитесь, что шток исполнительного механизма выступает на 4,0 мм выше линии разъема, и определите размер L в зависимости от толщины плиты пресс-формы;
- Ввинтите шток привода в поршень и вставьте счетчик с задней стороны плиты пресс-формы;
- Удерживайте нижнюю часть счетчика с опорной плитой.
Счетчик количества циклов пресс-формы M-C VPL
Progressive M-C VPL — механический счетчик циклов прямоугольного типа. Он предназначен для установки на пресс-форму и позволяет контролировать количество ее смыканий. Для правильной работы VPL необходимо обеспечить соответствующий ход штока исполнительного механизма. На текущей странице указано, что рабочий ход должен составлять не менее 3,75 мм. При ходе менее 3,75 мм счетчик не срабатывает, а увеличение хода более 4,25 мм может привести к повреждению механизма. При проектировании места установки необходимо заранее учитывать положение штока относительно подвижной и неподвижной частей пресс-формы и обеспечить его корректное срабатывание при каждом цикле.
Счетчик циклов M-C VR круглого типа
Progressive M-C VR — круглый механический счетчик количества циклов пресс-формы. Компактная конструкция позволяет установить его на подвижной плите и контролировать количество смыканий непосредственно во время эксплуатации оснастки. Монтаж выполняется с задней стороны подвижной плиты. При установке необходимо подготовить отверстия для корпуса счетчика и приводного штока в соответствии с монтажными размерами. Шток должен выступать примерно на 4 мм выше линии разъема пресс-формы; длина подбирается с учетом толщины плиты.
Для чего нужен счетчик циклов пресс-формы
Количество циклов является одним из важных показателей фактической наработки пресс-формы. В процессе эксплуатации изнашиваются направляющие элементы, толкатели, втулки, пружины, компоненты литниковой системы и другие детали. Счетчик циклов позволяет привязать техническое обслуживание не только к календарному сроку, но и к фактическому количеству срабатываний оснастки. Это помогает заранее планировать замену изнашиваемых компонентов, проверку рабочих поверхностей и другие профилактические операции. Учет циклов особенно полезен при серийном и массовом производстве, где одна пресс-форма может выполнять большое количество повторяющихся операций.
Контроль ресурса пресс-формы
Механический счетчик циклов позволяет вести постоянный учет наработки конкретной пресс-формы. При передаче формы между производственными участками показания счетчика сохраняют информацию о суммарном количестве циклов. Такой подход помогает формировать историю эксплуатации оснастки и оценивать необходимость ремонта или технического обслуживания. Счетчик может использоваться совместно с журналом обслуживания, где фиксируются даты ремонта, выполненные работы и показания счетчика.
Температура эксплуатации
Счетчики циклов Progressive рассчитаны на работу при температуре до 120 °C. Это позволяет использовать их непосредственно на пресс-формах в условиях производства пластмассовых изделий. При проектировании необходимо учитывать фактическую температуру в месте установки счетчика и располагать его таким образом, чтобы он не подвергался воздействию температуры выше допустимой для конкретного исполнения.
Установка счетчика циклов на пресс-форму
Точность учета зависит от правильной установки и настройки приводного механизма. Шток счетчика должен перемещаться на необходимое расстояние при каждом смыкании формы и возвращаться в исходное положение без заеданий. Для M-C VPL необходимо выдерживать рабочий ход в пределах, установленных производителем. Для круглого M-C VR необходимо подготовить монтажные отверстия по технической документации и правильно выставить положение приводного штока. Перед началом эксплуатации рекомендуется проверить срабатывание механизма на нескольких циклах пресс-формы.
Преимущества механических счетчиков Progressive
Механические счетчики циклов позволяют организовать простой и наглядный контроль количества смыканий пресс-формы. К основным преимуществам относятся несбрасываемый 7-значный механизм, отсутствие необходимости в электронном питании, компактная установка и возможность визуального контроля показаний. Такие счетчики подходят для задач, где требуется надежный учет наработки без сложной электронной системы мониторинга.
Как выбрать счетчик циклов для пресс-формы
При выборе необходимо учитывать конструкцию пресс-формы, доступное монтажное пространство, тип корпуса счетчика и особенности приводного механизма. Progressive M-C VPL имеет прямоугольное исполнение, а M-C VR — круглое. Также необходимо проверить монтажные размеры и рабочий ход штока. Для VPL особенно важно обеспечить ход в диапазоне 3,75–4,25 мм, установленном для корректной и безопасной работы механизма.
Купить счетчик циклов для пресс-форм
ВИВТЕХ поставляет счетчики циклов Progressive для пресс-форм — механические счетчики количества смыканий с несбрасываемым 7-значным механизмом. В ассортименте представлены прямоугольный M-C VPL и круглый M-C VR. Счетчики применяются для контроля наработки пресс-форм, планирования технического обслуживания и учета количества рабочих циклов. Подбор выполняется по типу счетчика, монтажным размерам и конструкции приводного механизма.
Специалисты ВИВТЕХ помогут подобрать подходящий счетчик циклов Progressive для новой или существующей пресс-формы.