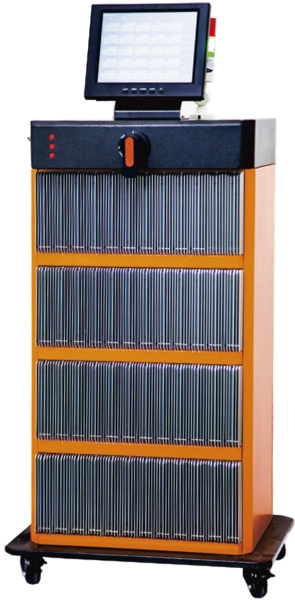
Контроллеры горячеканальной системы (ГКС) предназначены для регулирования температуры нагревателей сопел и коллектора горячеканальной пресс-формы при литье пластмасс под давлением. Они обеспечивают управление нагревом отдельных зон и помогают поддерживать заданный температурный режим в процессе производства.
Точный контроль температуры важен для стабильности процесса литья, равномерного заполнения гнёзд пресс-формы и получения изделий с воспроизводимыми характеристиками. Колебания температуры могут приводить к изменению вязкости расплава, нестабильности массы изделий и ухудшению качества продукции. Особенно важно поддерживать заданный режим при переработке термопластов, чувствительных к перегреву и длительному воздействию высоких температур.
В каталоге ВИВТЕХ представлены контроллеры горячеканальной системы серий T1, T2, AT2 и M. Они различаются конструкцией, количеством управляемых зон, мощностью, способом настройки и возможностями интеграции с термопластавтоматами.
Мы предлагаем следующие контроллеры ГКС пресс-форм
Контроллеры ГКС серии T1
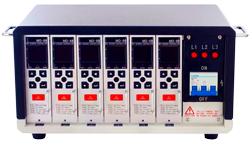
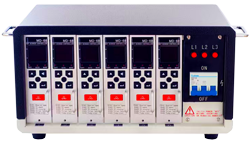
Контроллеры серии T1 имеют модульную конструкцию: один модуль предназначен для управления одной зоной нагрева. Для настройки и контроля предусмотрен LCD-дисплей с понятным интерфейсом.
Серия поддерживает термопары типов J и K. Диапазон регулирования температуры составляет от 0 до 537 °C, заявленная погрешность измерения и контроля — ±0,5%. Выходная мощность достигает 3300 Вт на одну зону при токе до 15 А.
Контроллеры T1 подходят для задач, где требуется независимое регулирование температуры отдельных нагревателей. Система предупреждений предусматривает индикацию ошибок цепей нагревателя и термопары, неправильной полярности, неисправности предохранителя и выхода температуры за заданные пределы.
Количество зон и доступные конфигурации следует выбирать по техническим характеристикам конкретного исполнения.
Контроллеры ГКС серии T2
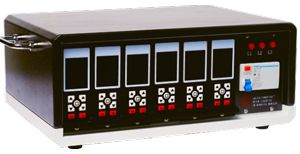
Серия T2 представляет собой компактные модульные контроллеры для управления температурой горячеканальных систем пресс-форм. Конструкция предусматривает двухзонные модули, которые можно объединять в многозонную систему.
Контроллеры оснащаются функцией плавного пуска и алгоритмом PID для точного регулирования температуры. Предусмотрены отображение температуры и подаваемой мощности, обнаружение неисправностей нагревателей и термопар, а также защита от перегрузки и ошибок подключения.
Серия T2 подходит для производственных задач, где требуется управлять несколькими зонами нагрева и контролировать состояние системы в процессе литья. При выборе необходимо учитывать конфигурацию модулей, электрические параметры нагревателей и совместимость термопар с контроллером.
Контроллеры ГКС серии AT2
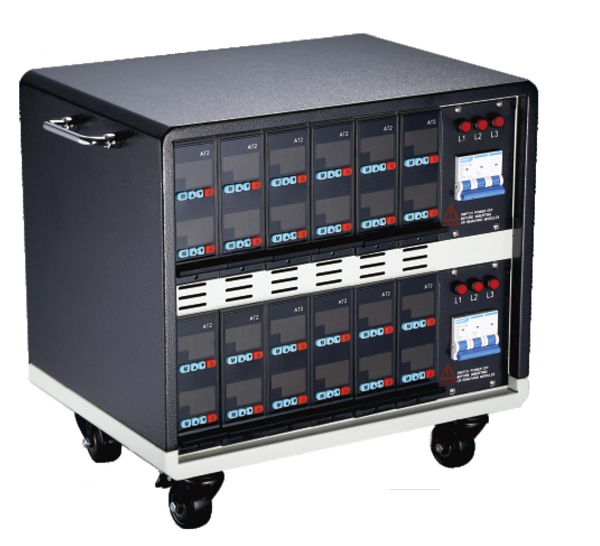
Контроллеры AT2 предназначены для горячеканальных пресс-форм с большим количеством зон нагрева, в том числе многогнездных форм. Одна плата обеспечивает управление двумя зонами, а каждая группа имеет независимые органы управления. Такая конструкция позволяет рационально использовать пространство оборудования.
Согласно карточке товара, серия рассчитана на системы с количеством зон от 24 до 96. Максимальная выходная мощность составляет 3500 Вт на зону при токе до 16 А. Поддерживаются термопары типов J и K, диапазон регулирования температуры — от 45 до 450 °C, заявленная погрешность измерения и контроля — ±0,5%.
Предусмотрены фазовое управление и управление по нулевому пересечению, цифровая индикация и световые сигналы тревоги. Доступны автоматический режим, режим ожидания и ручное управление. Синхронизация с термопластавтоматом в режиме ожидания указана как дополнительная опция.
AT2 стоит рассматривать для многозонных горячеканальных систем, когда важны компактность контроллерного оборудования и независимое управление температурой отдельных групп.
Контроллеры ГКС серии M
Серия M разработана для управления горячеканальными системами с большим количеством зон нагрева. Контроллер использует алгоритм PID с автоматической настройкой, который помогает поддерживать заданную температуру и реагировать на изменения тепловой нагрузки.
В конструкции предусмотрены сенсорный экран, модульная компоновка с двумя зонами на плату и система охлаждения с алюминиевым радиатором. Контроллер поддерживает термопары типов J и K; в карточке указан диапазон температур от 0 до 537 °C и погрешность измерения и контроля ±0,5%.
Для интеграции с термопластавтоматом предусмотрена связь по интерфейсу RS485. Описана возможность считывания, записи и передачи данных через интерфейс управления литьевой машиной. Технология VNC позволяет организовать удалённый просмотр экрана и управление контроллером через совместимый интерфейс.
Серия M предназначена для производств, где важны централизованное управление большим количеством температурных зон, расширенные возможности настройки и интеграция с оборудованием литьевой ячейки. Конфигурацию необходимо подбирать с учётом количества зон и требований конкретной горячеканальной системы.
Как выбрать контроллер горячеканальной системы
При выборе контроллера ГКС необходимо учитывать конструкцию пресс-формы, количество нагревателей и требования технологического процесса. В первую очередь следует определить:
-
Количество зон нагрева. Контроллер должен поддерживать необходимое число независимо регулируемых зон с учётом возможного расширения системы.
-
Мощность и ток нагревателей. Выходные параметры каждой зоны должны соответствовать электрическим характеристикам установленных нагревателей.
-
Тип термопар. Необходимо проверить совместимость датчиков температуры с выбранным контроллером и схему их подключения.
-
Диапазон регулирования температуры. Он должен соответствовать требованиям перерабатываемого полимера и рабочей температуре горячеканальной системы.
-
Электропитание. Следует учитывать параметры электросети и требования конкретной модели контроллера.
-
Функции управления и диагностики. В зависимости от задачи могут потребоваться PID-регулирование, плавный пуск, сигнализация неисправностей, ручной режим или интеграция с термопластавтоматом.
Для небольших систем можно рассмотреть модульные решения T1 и T2. Для многозонных пресс-форм предусмотрены AT2 и M. Окончательный выбор следует делать по техническим характеристикам конкретной модели и требованиям горячеканальной системы.
Купить контроллер горячеканальной системы в ВИВТЕХ
Компания ВИВТЕХ предлагает контроллеры горячеканальной системы для регулирования температуры нагревателей сопел и коллекторов пресс-форм. В каталоге представлены серии T1, T2, AT2 и M с различными конструкциями, возможностями управления и конфигурациями зон нагрева.
Чтобы подобрать подходящий температурный контроллер, сообщите специалистам ВИВТЕХ количество зон, параметры нагревателей, тип термопар и модель термопластавтомата. Если контроллер подбирается для существующей пресс-формы, желательно приложить схему горячеканальной системы или сведения об установленном оборудовании. Это позволит уточнить требуемую конфигурацию и проверить совместимость.